
Ультразвуковой контроль металла: Точная диагностика скрытых дефектов без разрушения конструкции
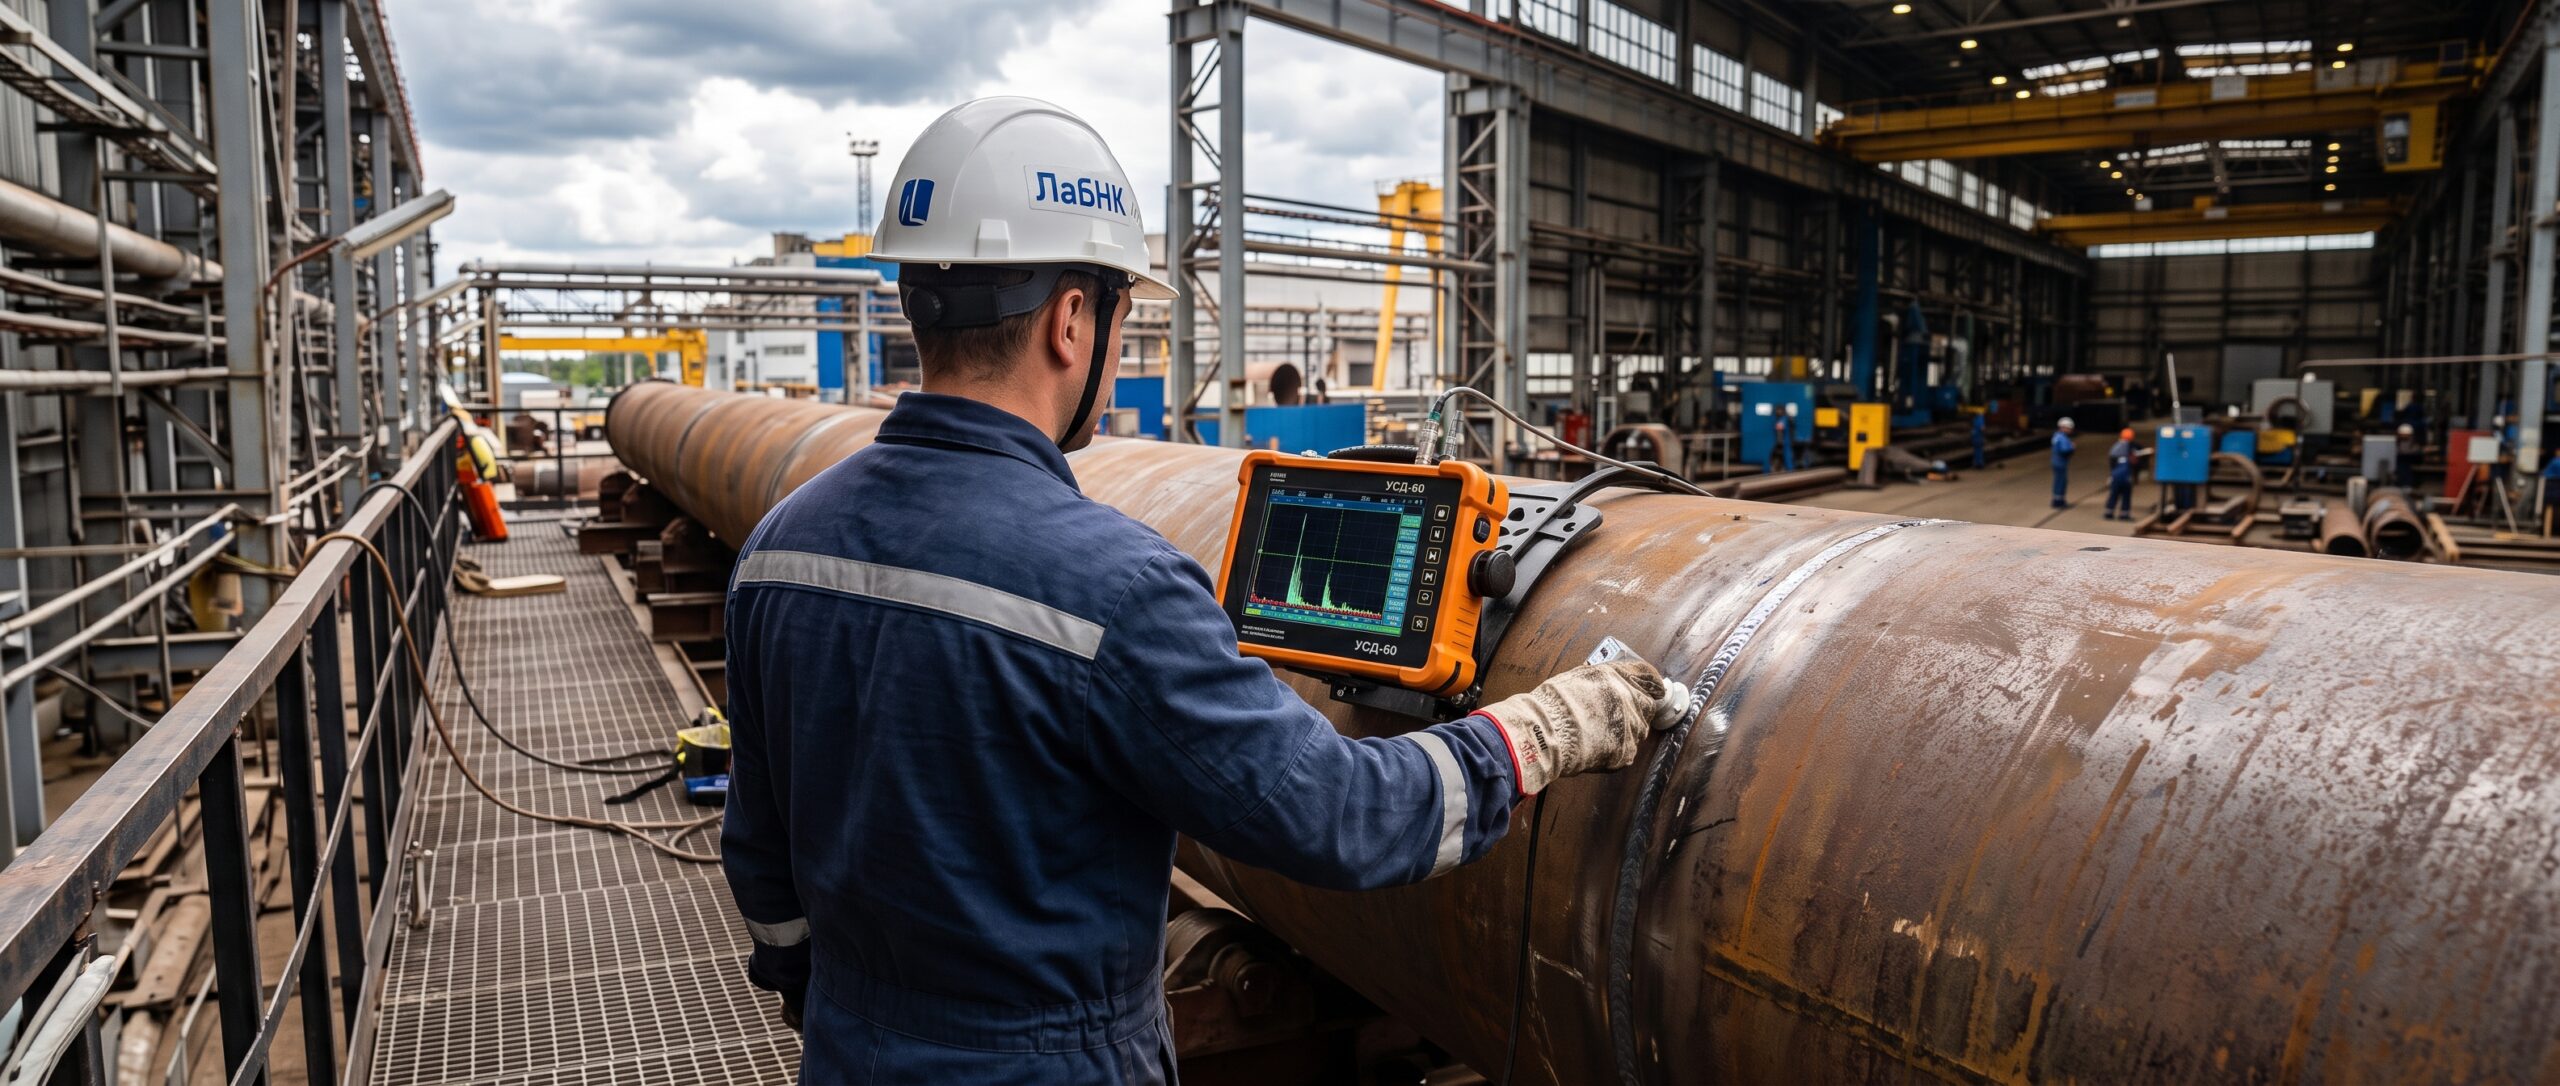
Самые опасные дефекты в металле и сварных швах всегда скрыты от глаз. Внутренние трещины, расслоения, шлаковые включения и поры никак не проявляют себя снаружи, но под постоянным давлением или механической нагрузкой они неминуемо приводят к разрушению конструкции, авариям и колоссальным финансовым потерям.
Чтобы заглянуть вглубь металла и получить 100% уверенность в надежности деталей, наша лаборатория применяет ультразвуковой контроль (УЗК). Это один из самых точных, быстрых и безопасных методов неразрушающего контроля, позволяющий оценить внутреннюю структуру материала без малейшего повреждения его поверхности.
В чем суть метода УЗК?
Принцип действия ультразвуковой дефектоскопии схож с работой эхолота или медицинского аппарата УЗИ.
Специальный прибор (дефектоскоп) через пьезоэлектрический преобразователь (ПЭП) направляет в толщу металла высокочастотные звуковые волны, которые не слышны человеческому уху. Эти волны беспрепятственно распространяются в однородном металле. Но как только на их пути встречается препятствие — пустота, трещина, инородное включение или граница детали — звуковая волна отражается от него и возвращается обратно к датчику.
Прибор фиксирует это «эхо» и мгновенно выводит на экран график. По форме, амплитуде и времени возврата сигнала дефектоскопист может с миллиметровой точностью определить размер дефекта, его характер и глубину залегания.
Зачем проводить ультразвуковой контроль?
Ультразвук — это универсальный инструмент, который применяется на всех этапах: от проверки качества заводского проката до экспертизы промышленной безопасности старых трубопроводов.
Глубинная диагностика. В отличие от многих других методов, ультразвук способен проникать в металл на огромную глубину (до нескольких метров), выявляя дефекты в очень массивных поковках, отливках и толстостенных трубах.
Высокая точность позиционирования. Метод позволяет не просто найти брак, но и точно сказать, на какой глубине он находится и каковы его пространственные координаты. Это критически важно при принятии решения о ремонте шва.
Абсолютная безопасность. УЗК не использует вредное ионизирующее излучение (в отличие от рентгена). Контроль можно проводить прямо в цеху или на строительной площадке, не останавливая работу соседних бригад и не создавая опасности для персонала.
Оперативность. Результат контроля виден на экране дефектоскопа в режиме реального времени. Не нужно ждать проявки пленок — специалист сразу видит состояние шва или детали.
Как проводится процедура контроля?
Чтобы звуковая волна проникла в металл без помех, требуется строгое соблюдение технологии контроля. Наши дефектоскописты работают по четко выверенному алгоритму:
Подготовка поверхности. Зона контроля (сам шов и прилегающий металл) зачищается от ржавчины, отслаивающейся окалины, грязи и неровностей краски. Поверхность должна быть гладкой, чтобы датчик плотно прилегал к детали.
Нанесение контактной смазки. Между датчиком и металлом не должно быть воздуха — он блокирует ультразвук. Поэтому на деталь наносится слой контактной жидкости (специальный гель, машинное масло или глицерин).
Сканирование. Дефектоскопист плавно перемещает датчик по поверхности металла по определенной траектории (чаще всего зигзагообразной), непрерывно наблюдая за экраном прибора.
Оценка и документирование. При обнаружении эхо-сигнала от дефекта специалист измеряет его характеристики, сравнивает их с нормами браковки (по ГОСТ или РД) и заносит координаты в журнал.
По итогам проверки мы выдаем официальное техническое заключение, которое имеет полную юридическую силу для прохождения любых проверок Ростехнадзора и сдачи опасных производственных объектов в эксплуатацию.
Доверьте безопасность ваших объектов профессионалам. Наша лаборатория оснащена современными поверенными дефектоскопами, а специалисты имеют аттестацию II или III уровня и огромный практический опыт. Свяжитесь с нами сегодня по ссылке ниже, написав на почту: lab@nk74.ru или позвонив по телефону 8 (351) 217-23-24, чтобы рассчитать стоимость контроля и запланировать выезд бригады на вашу площадку.
Также Вы можете ознакомиться и приобрести отдельно расходные материалы и оборудование по ультразвуковому контролю по ссылке ниже.