
Ультразвуковая дефектоскопия (УЗК) металла: Глубинная диагностика скрытых угроз и 100% гарантия надежности

Внешний вид сварного шва или металлической отливки может быть безупречным, но настоящая прочность конструкции всегда кроется внутри. Микротрещины, шлаковые включения, газовые поры и непровары корня шва невидимы невооруженному глазу. Однако именно они, развиваясь под воздействием нагрузок, приводят к внезапным разрушениям, авариям и колоссальным убыткам.
Чтобы получить полную картину состояния металла без его повреждения, применяется ультразвуковая дефектоскопия (УЗК). Это один из самых высокоточных, оперативных и безопасных методов неразрушающего контроля, позволяющий заглянуть в саму структуру материала.
Суть метода УЗК: как звук «видит» металл
В основе метода лежит способность высокочастотных звуковых волн (ультразвука) проникать сквозь однородный металл и отражаться от границ сред с разным акустическим сопротивлением. Чаще всего в промышленности применяется эхо-импульсный метод.
Дефектоскоп генерирует электрический импульс, который передается на пьезоэлектрический преобразователь (ПЭП).
Пьезоэлемент внутри ПЭП преобразует электрический сигнал в механические колебания — ультразвуковую волну, которая направляется вглубь детали.
Если металл однороден, волна проходит сквозь него или отражается от противоположной стенки (донный сигнал).
Если на пути волны встречается дефект (трещина, пустота, инородное включение), часть звуковой энергии отражается от него, как эхо от скалы, и возвращается обратно к датчику.
Прибор мгновенно улавливает это «эхо», вычисляет время возврата и амплитуду, выводя на экран А-скан (график). По этим данным дефектоскопист с миллиметровой точностью определяет координаты, глубину залегания и размер брака.
Зачем проводить ультразвуковую дефектоскопию?
Обнаружение наиболее опасных дефектов. УЗК невероятно чувствителен к плоскостным дефектам (трещинам и непроварам), которые являются главными концентраторами напряжений и часто пропускаются при рентгеновском контроле.
Глубокое проникновение. Метод позволяет контролировать поковки, отливки и сварные швы толщиной до нескольких метров.
Безопасность и мобильность. В отличие от радиографии, УЗК не использует ионизирующее излучение. Работы можно проводить прямо в цеху или на монтажной площадке, не останавливая смежные процессы.
Точное позиционирование для ремонта. Дефектоскопист не просто бракует шов, он указывает точную глубину дефекта, что позволяет сварщикам вырезать и заварить участок с минимальными затратами времени.
Как выбрать пьезоэлектрический преобразователь (ПЭП)?
Выбор правильного датчика — это половина успеха в УЗК. Неправильно подобранный ПЭП приведет к тому, что прибор либо не увидит мелкие дефекты, либо «зашумит» ложными сигналами от структуры самого металла. Опытные эксперты подбирают датчик по трем ключевым параметрам:
Тип преобразователя (Угол ввода):
Прямые ПЭП (0 градусов): Излучают волну перпендикулярно поверхности. Используются для поиска расслоений в листовом прокате, контроля поковок и измерения толщины (поиск донного эха).
Наклонные ПЭП (обычно 40°, 45°, 50°, 65°, 70°): Вводят поперечную волну под углом. Это необходимо для контроля сварных швов, так как валик усиления шва не позволяет поставить прямой датчик прямо над дефектом. Угол подбирается исходя из толщины металла: чем тоньше деталь, тем больше угол ввода (например, 70° для труб с тонкой стенкой).
Рабочая частота (от 1.25 до 10 МГц):
Низкие частоты (1.25 — 2.5 МГц) применяются для деталей большой толщины или материалов с крупнозернистой структурой (чугун, аустенитные стали). Они обладают высокой проникающей способностью, но меньшей чувствительностью к мелким дефектам.
Высокие частоты (4.0 — 5.0 МГц и выше) используются для тонких металлов и точного поиска мельчайших микротрещин. Звук на такой частоте быстро затухает, но обеспечивает идеальную детализацию.
Размер пьезоэлемента: Определяет ширину ультразвукового пучка и протяженность «мертвой зоны» (участка у самой поверхности, где дефекты не фиксируются). Для тонких труб выбирают миниатюрные ПЭП.
Как мы проводим контроль на объекте
Подготовка поверхности. Зона перемещения ПЭП (с обеих сторон от шва) тщательно зачищается от ржавчины, краски, брызг сварки и окалины до металлического блеска. Поверхность должна быть ровной.
Настройка прибора. По специальным калибровочным образцам (СО-2, СО-3) дефектоскопист настраивает скорость звука, чувствительность прибора и угол ввода под конкретную марку стали.
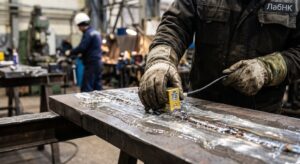
Нанесение контактной жидкости. На металл наносится специальный гель или масло для создания идеального акустического контакта (вытеснения воздуха между датчиком и деталью).
Сканирование. Специалист плавно перемещает ПЭП вдоль шва, совершая возвратно-поступательные движения и поворачивая датчик для «прозвучивания» всего объема металла под разными углами.
Расшифровка. Все эхо-сигналы, превышающие браковочный уровень, фиксируются. Координаты дефекта заносятся в протокол, после чего выдается официальное заключение о качестве (годен/не годен) в строгом соответствии с ГОСТ.
ЛабНК — это команда аттестованных профессионалов с огромным опытом проведения УЗК на самых сложных промышленных и строительных объектах. Мы используем передовое оборудование, подбираем оптимальные методики для нестандартных задач и гарантируем юридическую и техническую безупречность наших заключений.
Доверьте безопасность конструкций экспертам. Оставьте заявку по ссылке ниже или наберите по номеру 8 (351) 217-23-24 для консультации и расчета стоимости контроля вашего объекта.
Также Вы можете ознакомиться и приобрести отдельно расходные материалы и оборудование по ультразвуковому контролю по ссылке ниже.